
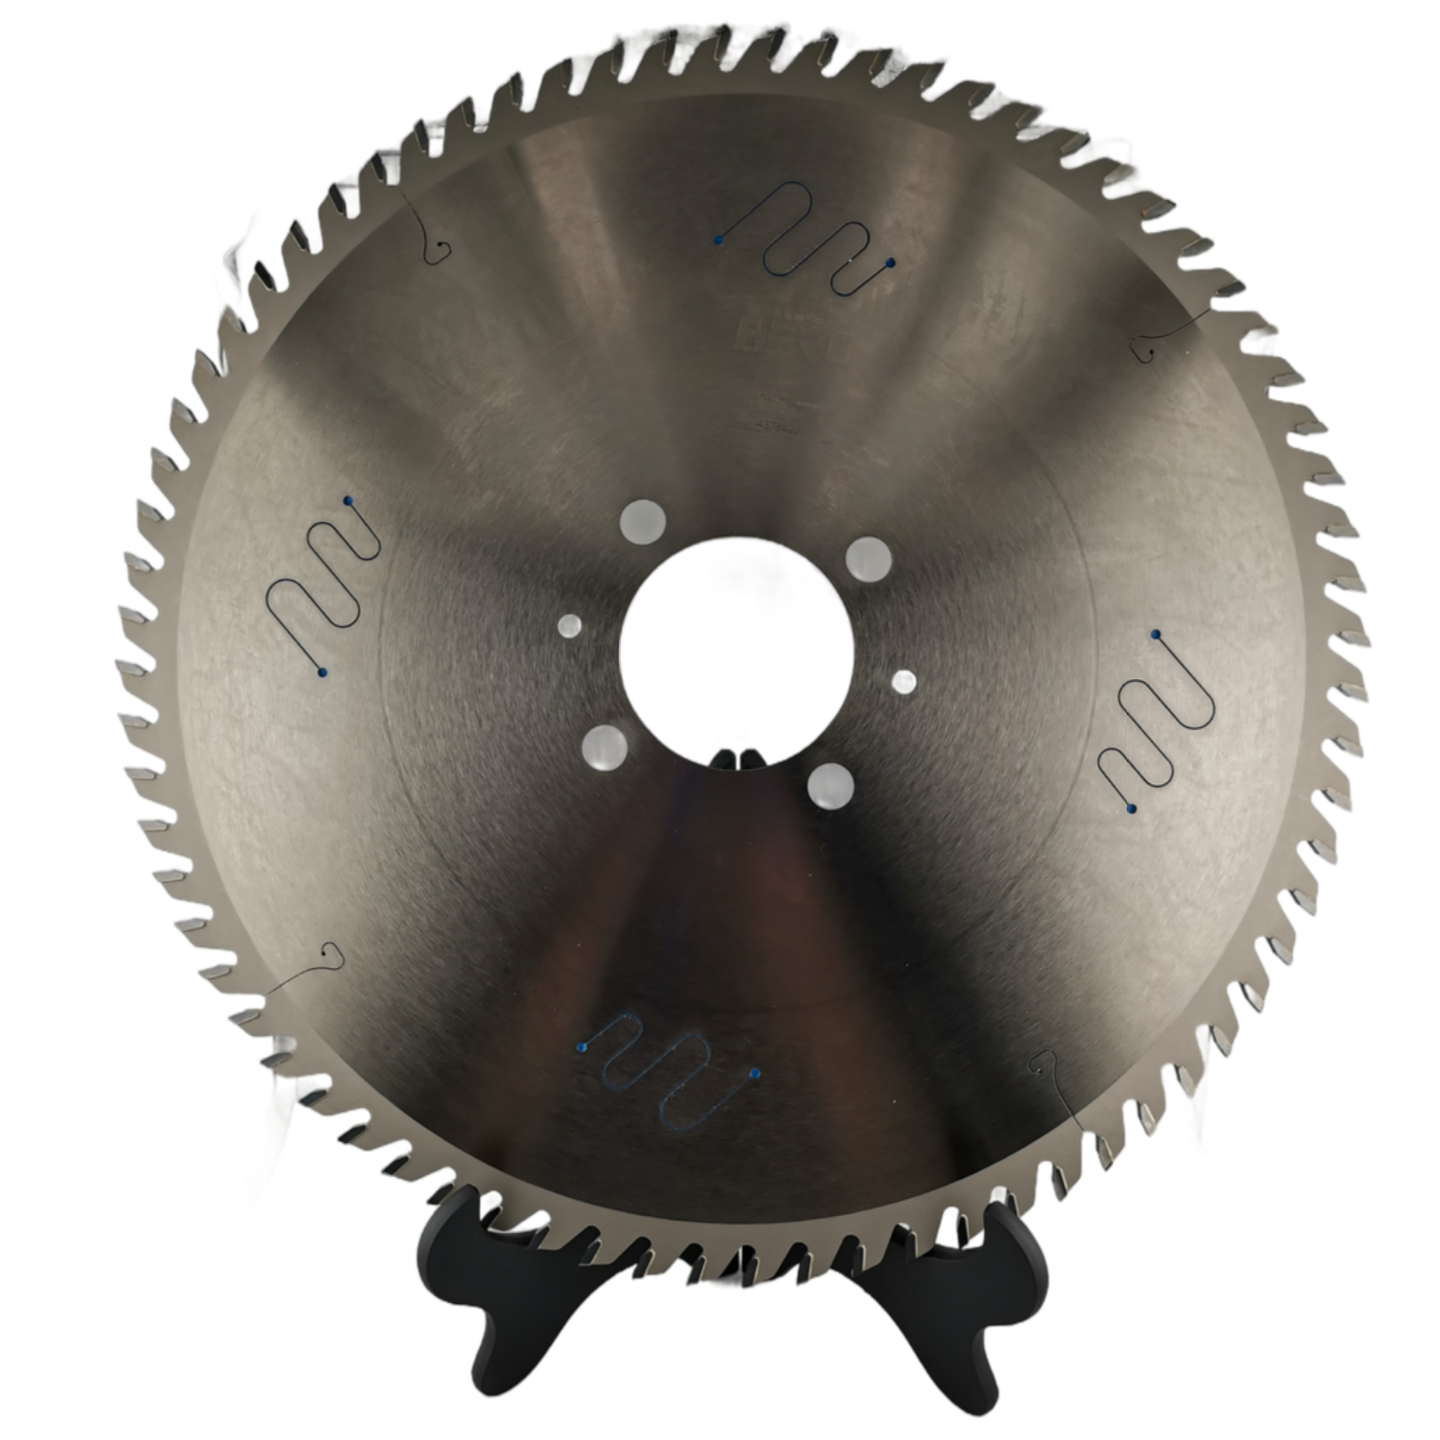
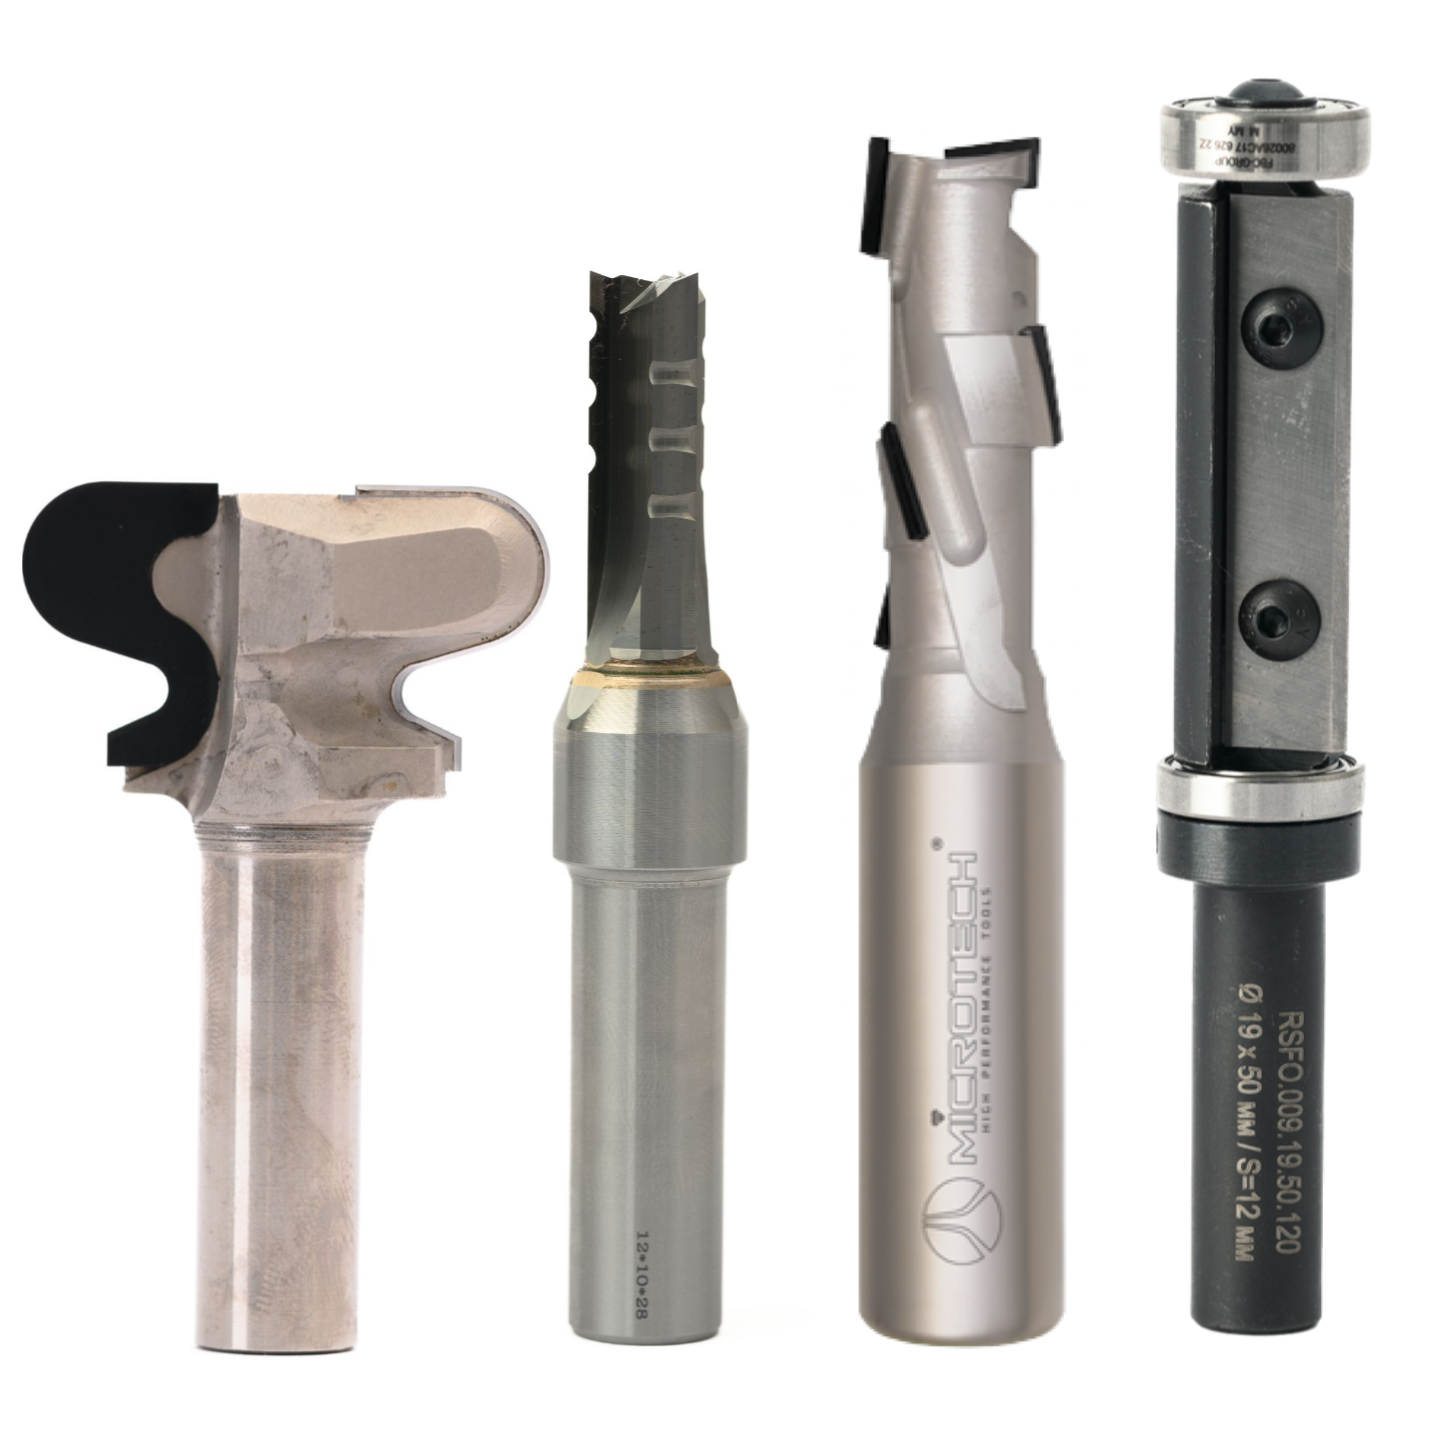
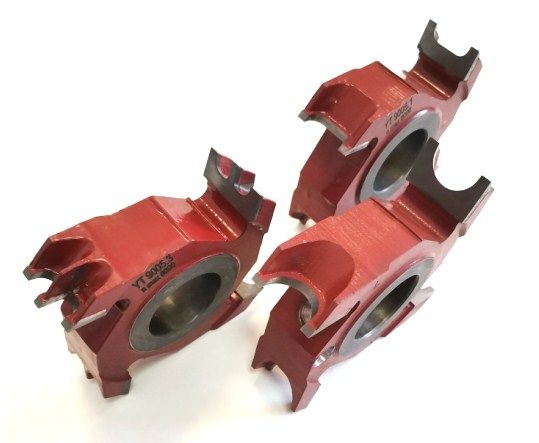
Фрезы прифуговочные
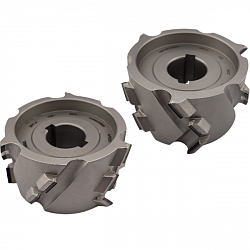
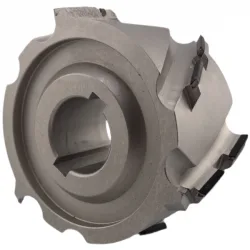
FFA.100.48.30
Высота обработки, мм:
48
Посадочное отверстие, мм:
30
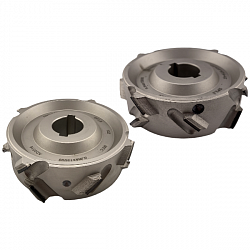
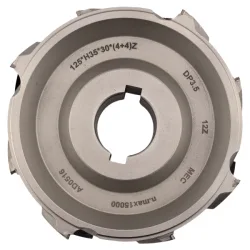
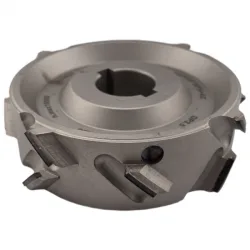
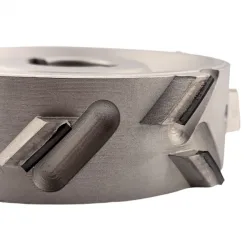
FFA.125.34.30
Высота обработки, мм:
34
Посадочное отверстие, мм:
30
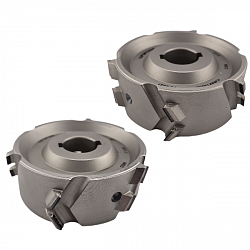
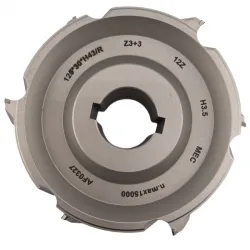
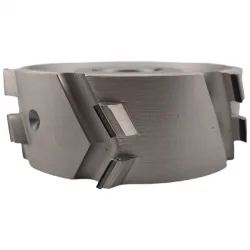
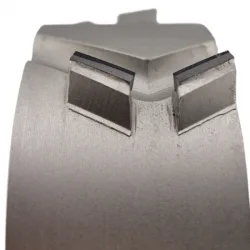
FFA.125.43.30
Высота обработки, мм:
43
Посадочное отверстие, мм:
30
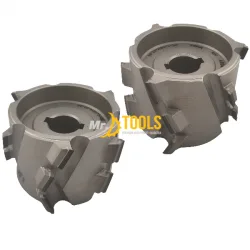
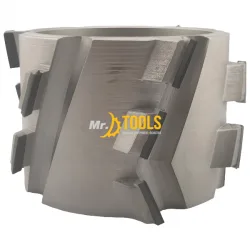
FFA.100.48.30
Высота обработки, мм:
50
Посадочное отверстие, мм:
20
Фрезы для прифуговки алмазные
Прифуговка кромки — это важный процесс, осуществляемый с помощью агрегата предварительного фрезерования, который находится на кромкооблицовочном станке перед узлом с клеем. Основная задача этого агрегата заключается в том, чтобы насадная фреза удаляла небольшой припуск с торца детали, проходящей через станок.
В процессе фугования используются две алмазные фрезы, вращающиеся в противоположных направлениях. Сначала активируется первая фреза, которая работает в встречном направлении относительно заготовки и обрабатывает большую часть её длины. Затем приступает вторая фреза, вращающаяся в том же направлении, что и деталь, и обрабатывающая оставшуюся часть торца, при этом не повреждая уже нанесенную кромку на задней стороне детали.
Назначение алмазных прифуговок
- • Устранение ступеньки, оставшейся от подрезного диска форматно-раскроечного станка или пильного центра.
- • Удаление сколов на ламинате, которые могут образоваться во время раскроя. Эти дефекты не всегда видимы невооруженным глазом, но могут привести к попаданию влаги внутрь плиты.
- • Удаление пыли и мусора с торца, которые могут негативно сказаться на адгезии клея.
- • Уплотнение рыхлого среднего слоя ЛДСП, что снижает впитываемость клея и способствует его удержанию на поверхности торца. Это уменьшает расход клея и повышает прочность клеевого шва.
Таким образом, прифуговка торца детали играет очень значимую роль в улучшении качества приклеивания кромки.
Какой припуск снимать?
Первый вариант, более распространенный - габариты детали уменьшают на толщину кромки. То есть, заготовку раскраивают в чистовой размер, а прифуговочный узел срезает 0,4 – 2 мм, эквивалентно толщине последующей облицовки. Плюсы этого способа – совпадают размеры заготовки после раскроя и после кромления. Минусы — узел прифуговки нужно регулировать под каждую толщину кромки.
Второй вариант — величину съема настраивают один раз на все толщины кромки. Плюсы – не нужно перенастраивать оборудование. Минусы — нужно держать в голове, что после кромления габариты детали изменятся.